La gestión del inventario decide el margen en vending, porque cada canal vacío es una venta perdida y cada producto caducado es stock comprado dos veces. Casi todos los operadores empiezan contando a mano y guiándose por lo que saben que sale. Ese método aguanta con tres máquinas y deja de ser fiable pasadas las diez. Un sistema de gestión de inventario lo sustituye por cifras canal a canal con las que tu equipo puede trabajar.
Esta guía explica cómo controlar el stock de una máquina expendedora, cómo fijar los niveles par y cómo reponer según la demanda. También cubre las roturas de stock, el control de caducidades y la planificación de rutas construida sobre esos datos.
Cómo controlar el stock de una máquina expendedora: cuatro métodos
Hay cuatro métodos de control en uso habitual, y se diferencian en precisión y en el tiempo de conductor que consumen. El tamaño de la flota suele ser el factor decisivo.
- Recuento manual. El conductor anota lo que carga y lo que queda, y después cuadra contra la recaudación al cerrar la ruta. La precisión depende por completo de la disciplina, y las cifras ya están desfasadas cuando llegan a la hoja de cálculo.
- Consulta DEX. La controladora registra cada venta, así que los datos llegan sin intervención del conductor. El DEX cuenta activaciones de motor, cifra que puede diferir de las unidades que llegaron al cliente.
- Etiquetado RFID. Cada unidad lleva su propio identificador y su fecha, lo que da al operador una foto por artículo del contenido del estante y de la vida útil restante. El método encaja con surtidos mixtos de caducidad corta.
- Visión artificial. Las cámaras identifican cada artículo retirado del estante abierto, incluidos formatos irregulares y producto fresco que la espiral no admite.
La tabla siguiente compara los cuatro métodos según los criterios que importan al planificar la reposición.
| Método de control | Dato registrado | Frecuencia de datos | Aplicación típica |
|---|---|---|---|
| Recuento manual | Carga y sobrante por visita | Al cerrar cada ruta | De una a cinco máquinas |
| Consulta DEX | Eventos de venta de la controladora | Continua, si hay telemetría | Máquinas de espiral en flota grande |
| Etiquetado RFID | Artículos individuales con fecha | En cada cierre de puerta | Surtidos mixtos, caducidad corta |
| Visión artificial | Artículos retirados del estante abierto | En tiempo real, por transacción | Micromercados y producto fresco |
El método elegido marca el techo de precisión de todo lo que viene después, ya que tanto los niveles par como los disparadores de reposición leen esos mismos datos. La visión artificial de Neuroshop informa por unidad de producto, lo que elimina el cuadre posterior.
Cómo fijar el nivel par de cada canal
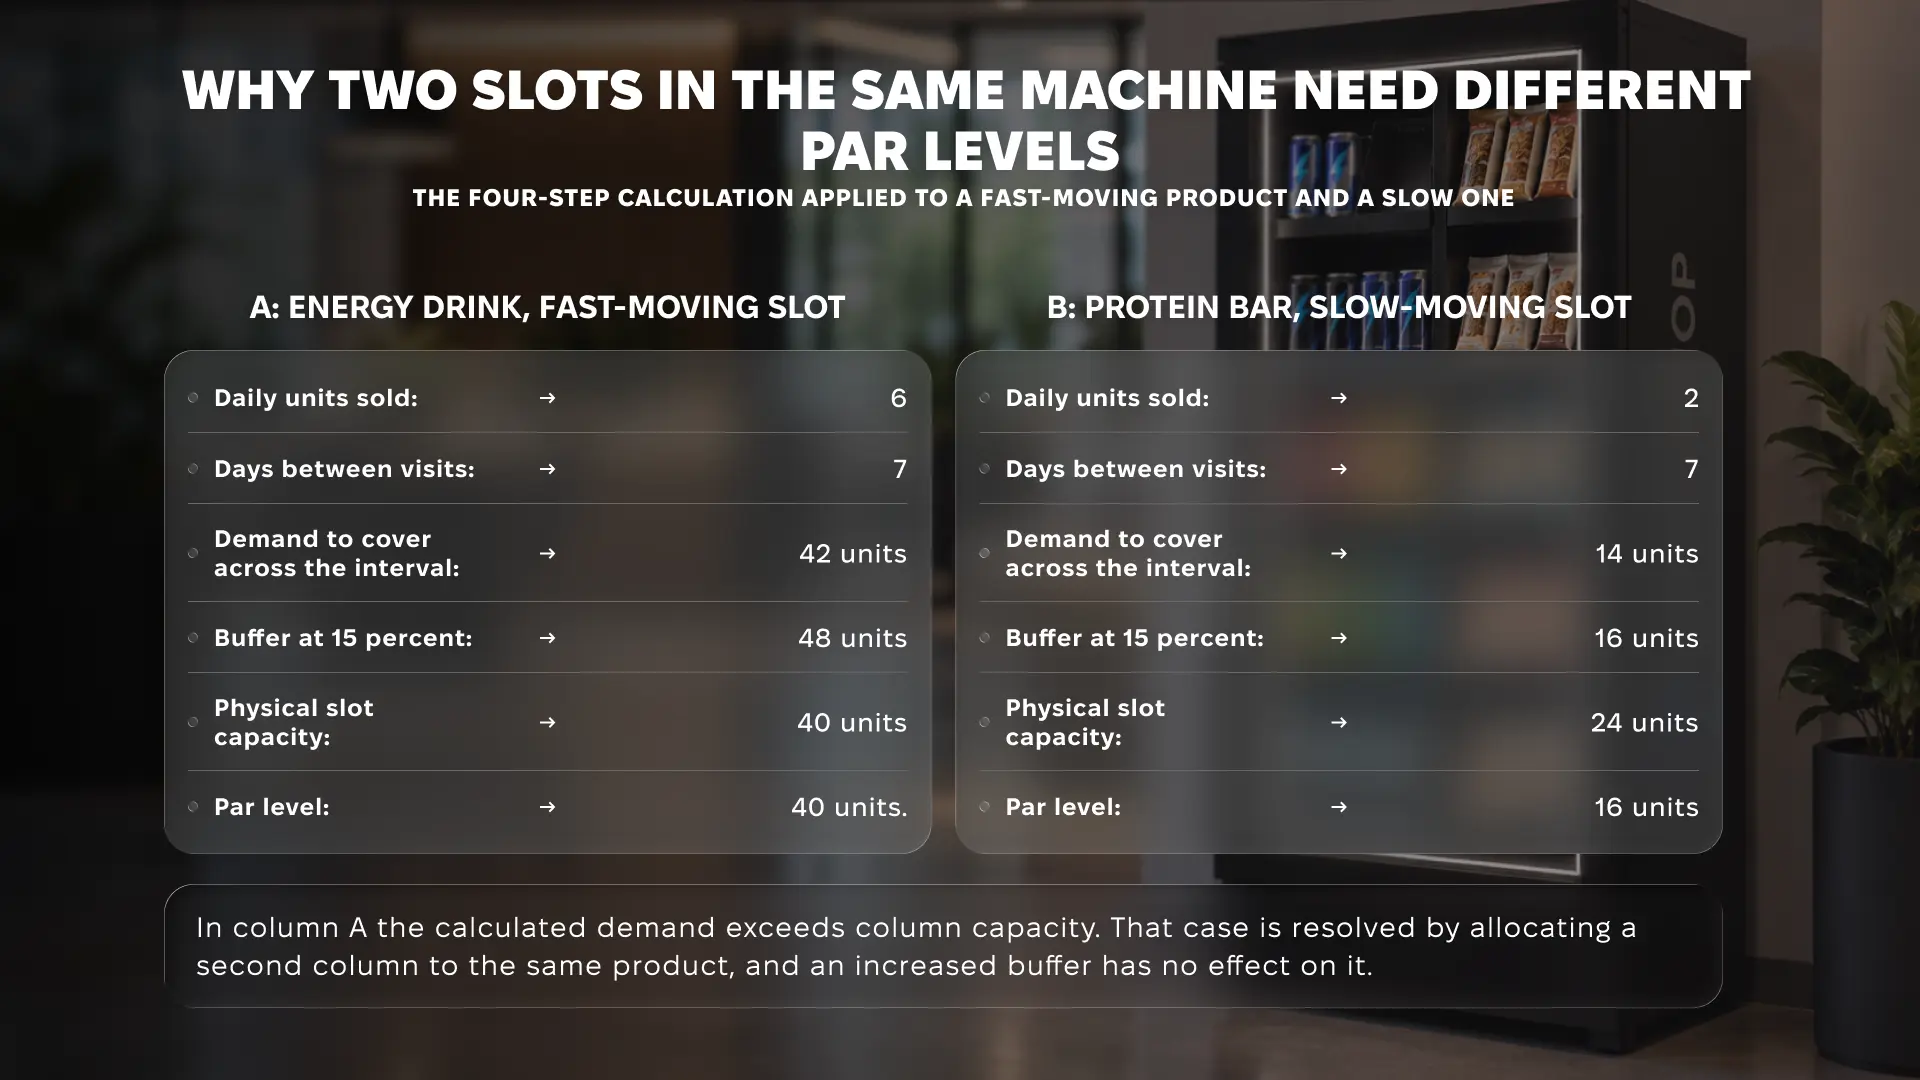
El nivel par es la cantidad que contiene un canal lleno, calculada frente a la velocidad a la que ese canal vende. La rotación da la cifra base y el intervalo de servicio aporta el multiplicador. Calcúlalo canal a canal, porque dos columnas de una misma máquina rara vez venden al mismo ritmo.
- Mide las unidades diarias de ese canal durante al menos dos ciclos completos de servicio, para que una semana atípica no fije la cifra.
- Multiplica por los días entre visitas a esa ubicación, y obtendrás la demanda que el canal debe cubrir.
- Añade un colchón del 10 al 15 por ciento para los picos y para las visitas que se retrasan un día.
- Limita el resultado a la capacidad física del canal y marca cada canal donde la demanda supere lo que cabe en la columna.
Un canal que toca techo en cada ciclo necesita una segunda columna con el mismo producto. Por nuestra experiencia con operadores multiubicación, los niveles par se desplazan en un trimestre a medida que cambian la estación y la plantilla del centro. Una revisión trimestral mantiene las cifras alineadas con la demanda real.
¿Sigues Contando el Stock a Mano en Cada Ruta?
Las máquinas Neuroshop envían el stock de cada canal a tu panel entre visitas.
Frecuencia de reposición: disparadores por demanda frente al calendario fijo
La reposición por calendario manda al conductor a todas las máquinas el mismo día de la semana, esté como esté el stock. La reposición por demanda lo manda allí donde los datos muestran que el stock ha caído por debajo de su umbral.
La diferencia se traduce en dos costes distintos. Las máquinas que siguen al 80 por ciento absorben una visita que no genera nada, mientras las ubicaciones rápidas se vacían antes de su día previsto. Según Mordor Intelligence, las máquinas conectadas reducen las roturas de stock un 40 por ciento y recortan los viajes de ruta cerca de una cuarta parte.
Un umbral que funciona se sitúa entre el 25 y el 30 por ciento del par para los productos rápidos, y más abajo para los lentos. Al alcanzarlo, la máquina entra en la siguiente ruta y la lista de carga se genera a partir del faltante registrado en cada canal.
Cómo evitar roturas de stock y exceso de inventario
Los dos problemas nacen de un nivel par fijado a ojo, aunque su coste toma formas distintas.
- La rotura de stock cuesta la venta del momento y la visita siguiente. Un cliente que encuentra el canal vacío dos veces deja de pasarse por la máquina.
- El exceso de inventario inmoviliza circulante dentro de la máquina y, en producto con fecha, acaba en merma.
- La rotura silenciosa es la variante cara. Una espiral atascada o un canal desactivado informa de stock completo mientras no vende nada.
Por las roturas silenciosas conviene que los datos de stock y los de avería vivan en el mismo panel. Un canal con ventas a cero durante dos días indica producto muerto o motor averiado. El registro de fallos es lo que distingue un caso del otro.
Control de caducidades y rotación FIFO
El producto con fecha necesita una regla de rotación y un campo de fecha en el sistema. El FIFO resuelve la rotación: la mercancía nueva se carga detrás de la existente y la unidad más antigua sale primero.
El tipo de fecha impresa determina cómo se trata el canal. Según la normativa europea, la fecha de caducidad marca un límite de seguridad, mientras que el consumo preferente marca un límite de calidad. Las orientaciones de la Comisión Europea sobre el marcado de fechas explican cómo aplicar cada una.
Fija una fecha interna de retirada anterior a la impresa, normalmente uno o dos días en refrigerado. Las máquinas que guardan la fecha por unidad lo aplican sin comprobación manual. Las máquinas refrigeradas de Neuroshop llevan el control de caducidad por SKU y pueden bloquear o rebajar los artículos que se acercan a su fecha.
Rendimiento del producto y rentabilidad por canal
Cada máquina tiene un número fijo de columnas, así que el surtido hay que revisarlo con datos de rendimiento. Ordena los productos por unidades vendidas y por margen bruto por canal y semana. Un artículo de mucha rotación y margen estrecho puede rendir menos que una referencia premium más lenta.
- Da a cada novedad dos ciclos completos de servicio antes de juzgarla
- Prueba de canal en canal, para que el resto de la máquina siga siendo comparable
- Sustituye lo que quede en el último decil tras su segundo ciclo
- Ajusta el surtido por tipo de emplazamiento, porque la demanda de un gimnasio difiere de la de una planta de oficinas
Ordenar por margen también cambia qué roturas importan. Un canal vacío en tu referencia de más margen cuesta más por hora que uno de relleno barato, y el orden de reposición debería reflejarlo. Nuestra guía sobre el uso de los datos de venta cubre la parte de informes.
Telemetría y optimización de rutas
La telemetría conecta los datos de inventario con la planificación de rutas. Las máquinas informan del stock por canal, de modo que el sistema arma la lista de servicio con el faltante real y ordena las paradas por geografía.
A partir de ahí cambian tres cosas en la operativa. Las listas de carga se preparan por máquina antes de cargar la furgoneta, así que cada conductor lleva lo que pide cada parada. Las visitas a máquinas casi llenas desaparecen del calendario. Los avisos de avería viajan junto a los datos de stock, de forma que el conductor llega con el producto y la pieza correctos en el mismo viaje.
La telemetría de Neuroshop aporta esos datos desde la propia máquina, y nuestra guía sobre eficiencia de rutas de vending explica los métodos de planificación que los aprovechan.
¿Planificas Rutas sin Saber lo que Queda en Cada Máquina?
Neuroshop arma tu lista de servicio con el stock real y no con un calendario fijo.
Conclusión
La gestión de inventario en vending descansa sobre cuatro cifras por canal: rotación, capacidad de la columna, umbral de reposición y fecha de caducidad. Los niveles par convierten esas cifras en un plan de carga, y los umbrales convierten el plan en una ruta de servicio. Los operadores que trabajan con datos de máquina hacen menos viajes por venta y tiran menos producto, porque cada decisión se toma antes de cargar la furgoneta.
FAQ
¿Qué es la gestión de inventario en máquinas expendedoras?
Es la práctica de controlar el stock canal a canal, fijar cantidades par y reponer según la demanda medida. Incluye el control de caducidades y la clasificación de productos, que determina si cada columna justifica su espacio.
¿Cómo controlo el stock de una máquina expendedora?
Los operadores pequeños cuadran el recuento manual con la recaudación tras cada ruta. Las flotas grandes usan consulta DEX o visión artificial, que informan del stock de forma continua y sin conductor, eliminando el cuadre.
¿Cuál es un buen nivel par para un canal?
Multiplica las unidades diarias por los días entre visitas y añade un colchón del 10 al 15 por ciento. Limita la cifra a la capacidad física del canal y revísala cada trimestre según se mueva la demanda.
¿Cada cuánto hay que reponer una máquina expendedora?
La frecuencia la marca la rotación de cada emplazamiento. Fija el umbral en torno al 25 o 30 por ciento del par y suma la máquina a la siguiente ruta en cuanto se alcance ese nivel.
¿Qué provoca una rotura de stock silenciosa?
Una espiral atascada o un canal desactivado informa de stock completo mientras no vende nada. Cruzar los datos de stock con los avisos de avería identifica la causa, ya que un canal a cero indica producto muerto o motor averiado.

